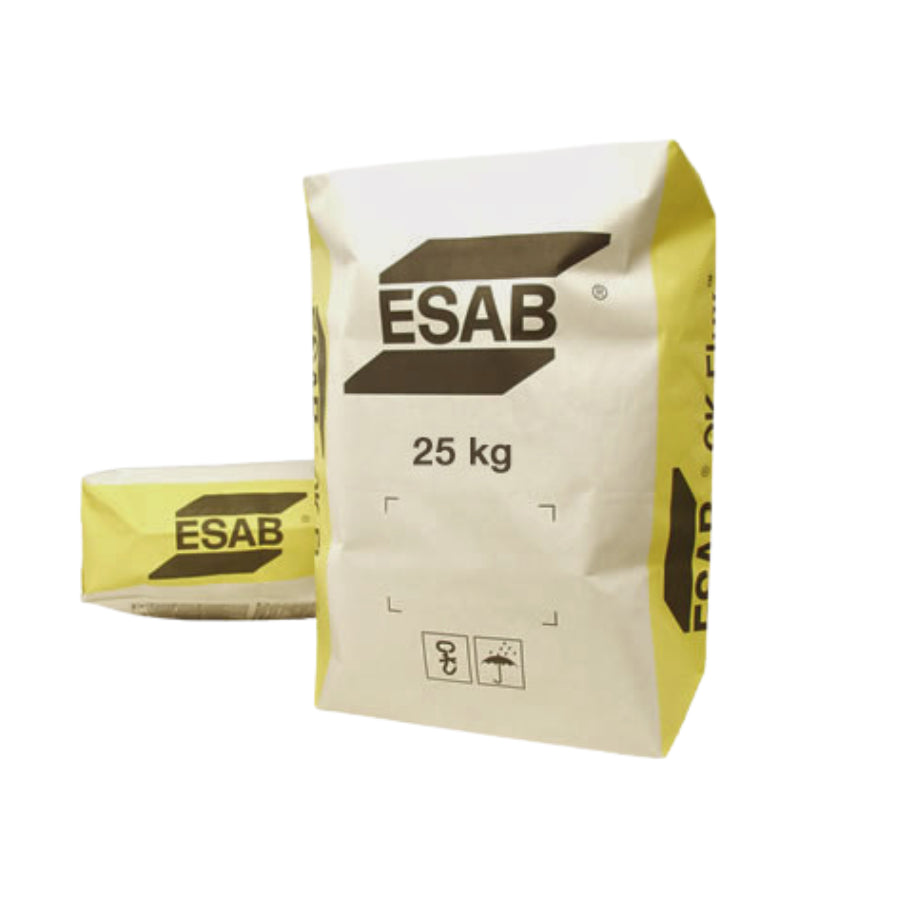

Proszek UP ESAB OK, Flux 10.62 25 kg Zablokuj Paca
Lieferzeit: 7-10 Tage
Abholverfügbarkeit konnte nicht geladen werden
Entdecke passende Sonderangebote und Zubehör für dein Schweiß-Setup.
ESAB OK, Flux 10.62 – Proszek do spawania łukiem krytym do stali niestopowych i niskostopowych
Krótki opis
ESAB OK, Flux 10.62 to wysoce zasadowy, neutralny i związany proszek spawalniczy do spawania łukiem krytym (SAW). Został specjalnie opracowany do wielowarstwowego zgrzewania doczołowego stali niestopowych i niskostopowych i umożliwia wykonywanie spoin o wysokiej czystości metalurgicznej i bardzo dobrych właściwościach mechanicznych.
Dzięki doskonałym właściwościom żużla powstają ściegi spoiny o jednakowym kształcie i łatwo usuwalny żużel. Proszek spawalniczy nadaje się zarówno do zastosowań związanych z prądem przemiennym, jak i stałym i może być stosowany w systemach jedno- i wieloprzewodowych przy prądach do 1000 A być używany.
Ze względu na wysoką udarność w niskich temperaturach, OK Flux 10.62 często używane w wymagających zastosowaniach w inżynierii stali i instalacji.
Nr art. 1U62802000
Właściwości
-
Wysoce zasadowy, związany proszek do spawania łukiem krytym
-
neutralna metalurgia bez stopu krzemu i manganu
-
bardzo dobra udarność z karbem w niskich temperaturach
-
czysta metalurgiczna jakość spoiny
-
jednolity kształt gąsienicy
-
łatwo rozpuszczalny żużel
-
nadaje się do systemów jedno- i wieloprzewodowych
-
Może być stosowany z prądem przemiennym i stałym
-
nadaje się do prądów spawania do 1000 A
Typowe obszary zastosowań
-
Konstrukcje offshore
-
Konstrukcja mostu (elementy krytyczne dla pęknięć)
-
Przemysł stoczniowy
-
Konstrukcja zbiornika ciśnieniowego
-
Budowa zbiorników i kotłów
-
Budowa wagonów i instalacji
Normy i klasyfikacje
AWS A5.17
-
F7A8-EM12K
-
F7P6-EH12K
-
F6P8-EM12K
-
F7A6-EM14K
-
F7P6-EM14K
-
F7A8-EH12K
AWS A5.23
-
F8A6-EA2-A2
-
F9A8-EA3-A3
-
F9P4-EA3-A3
-
F7A4-ENi1-Ni1
-
F8A4-ENi4-Ni4
-
F8P8-ENi4-Ni4
-
F8P2-EB2-B2
-
F8P2-EB3-B3
-
F9A6-EM2-M2
-
F11A6-EM4-M4
-
F12A6-EF5-G
ASME
-
ASME SFA 5.17
-
ASME SFA 5.23
Zatwierdzenia
-
CWB-CSA W48 F49A6-EM12K-H8
-
DB – 51.039.07
-
NAKS/HAKC – RD 03-613-03
-
CE według EN 13479
(Atesty zależą od zakładu produkcyjnego.)
Dane techniczne
| własność | Wartość |
|---|---|
| Typ żużla | Fluor zasadowy |
| Indeks zasadowości | ok. 3,2 |
| Gęstość nasypowa | ok. 1,1 kg/dm³ |
| Wodór dyfuzyjny | maks. 5 ml / 100 g Spawać metal |
| Wodór dyfuzyjny (BlockPac) | maks. 4 ml / 100 g |
Proszek spawalniczy powinien być tylko włączony powierzchnie detali wolne od rdzy i zgorzeliny być używany.
Typowe zużycie topnika
(Przykład: średnica drutu 4,0 mm, 580 A, prędkość spawania 55 cm/min)
| napięcie | DC+ Strumień / kg drutu | Strumień AC / kg drutu |
|---|---|---|
| 26 V | 0,7 kg | 0,6 kg |
| 30 V | 1,0 kg | 0,9 kg |
| 34 V | 1,3 kg | 1,2 kg |
| 38 V | 1,6 kg | 1,4 kg |
Odpowiednie druty spawalnicze (wybór)
-
Spoolarc 53 – EH12K
-
Spoolarc 71 – EM14K
-
Spoolarc 75 – ENi1K
-
Spoolarc 81 – EM12K
-
Spoolarc ENi4
ESAB
Technologia spawania
ESAB Spawanie & Cięcie GmbH
Oddział w Langenfeld
Winkelswega 178 – 180
40764 LAngenfelda
Niemcy
Telefon: +49 2173 3945-0
E-mail: info@esab.de
Lub
Technika cięcia
ESAB Spawanie & Cięcie GmbH
Robert-Bosch-Str. 20
61184 Karbena
Niemcy
Telefon: +49 6039 40-0
E-mail: info@esab.de, info@esab-cutting.de
Technische Daten
Technische Daten
Produktdetails
Produktdetails
Wähle Schweißtechnik nach Material, Verfahren, Leistung und Einsatzort aus. Bei Fragen zu Zubehör, Verschleißteilen oder Alternativen helfen wir dir gern weiter.
Hinweise & Anwendung
Hinweise & Anwendung
Vor der Nutzung Bedienungsanleitung, Schutzmaßnahmen und Herstellerangaben beachten. Verwende passende Zusatzwerkstoffe und prüfe Verschleißteile regelmäßig.
Deine Zahlungsinformationen werden sicher verarbeitet. Je nach Shop-Einstellung stehen mehrere Zahlungsarten zur Verfügung.