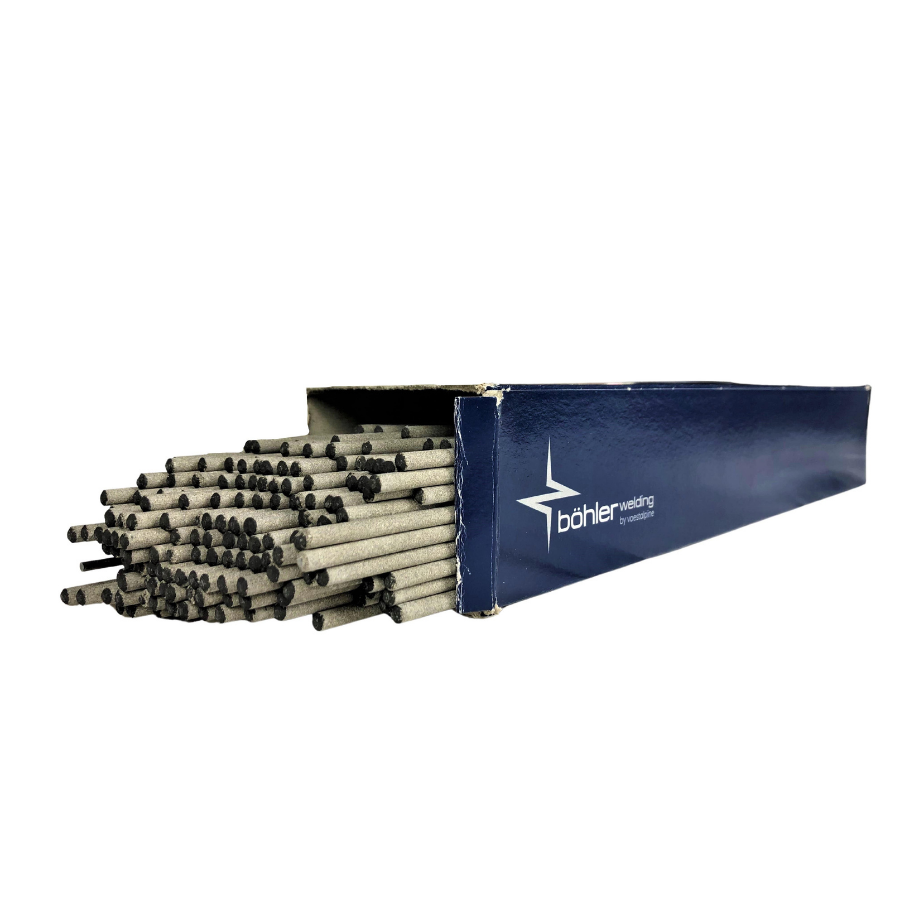

Elektrody otulone Böhler FOX DMO Ti
Pospiesz się, w magazynie pozostały tylko 8 produkty.
Czas dostawy: 4-7 dni
Nie udało się załadować informacji o dostępności odbioru
Odkryj atrakcyjne oferty specjalne i akcesoria do swojego zestawu spawalniczego.
Elektrody otulone Böhler FOX DMO Ti
- Elektroda prętowa pokryta rutylem Böhler FOX DMO Ti
- Odporny na ciepło do 550°C
- Doskonała rozpuszczalność żużla
- Można spawać zarówno prądem stałym, jak i przemiennym
- Niska absorpcja wilgoci
| Oznaczenie standardowe | |||
| EN ISO 3580-A | EN ISO 3580-B | EN ISO 2560-A | EN ISO 2560-B |
| E Mo R 1 2 | E4913-1M3 | E 38 A Mo R 1 2 | E4913-1M3 UA |
Opis:
Elektroda otulona Böhler FOX DMO Ti to elektroda ze stopu drutu rdzeniowego z powłoką rutylową. Metal spoiny tego typu elektrody, który odpowiada typowi 0.5Mo odpowiada, ma strukturę iglastego ferrytu i bainitu. Dzięki swoim korzystnym właściwościom mechanicznym nadaje się do stosowania zarówno po spawaniu, jak i po obróbce cieplnej. Elektrodę tę stosuje się w szerokim zakresie zastosowań spawalniczych, od spawania podobnych stali żaroodpornych i staliw do spawania wysokowytrzymałych stali konstrukcyjnych, drobnoziarnistych i rurociągowych. Elektroda prętowa nadaje się szczególnie do spawania detali o grubości ścianek do 30 mm oraz do spawania warstw graniowych. Böhler FOX DMO Ti przeznaczony jest do długotrwałego stosowania w temperaturach do 550°C zatwierdzony. Specjalna powłoka tej elektrody, dopasowana do drutu rdzeniowego, charakteryzuje się doskonałą rozpuszczalnością w żużlu i może być stosowana zarówno przy zasilaniu prądem stałym, jak i przemiennym
Materiały bazowe do Böhler FOX DMO Ti
Podobne stale żaroodporne, staliwo, stale konstrukcyjne o wysokiej wytrzymałości, stale drobnoziarniste i rurociągowe 16Mo3, S235JR-S355JR, P195TR1-P265TR1, L245NB-L415NB, L450QB, L245MB-L450MB, GE200-GE300 ASTM A 29 Gr., 1016; A 106 Gr. Z DALA; A 182 r. F1; A 234 Gr. WP1; A 283 Gr., C, D; A 335 Gr. P1; A 501 Gr. B; A 510 Gr. 1013; A 512 Gr. 1021, 1026; A 513 Gr. 1021, 1026; A 711 Gr. 1013; API 5 L B., X42, X52, X60, X65
Specjalne notatki
Ważne jest, aby dostosować podgrzewanie wstępne, temperaturę międzyściegową i obróbkę cieplną po obróbce zgodnie z wymaganiami danego materiału podstawowego. Jako przybliżoną wskazówkę należy rozgrzać 100 aż 250Zalecana jest temperatura ℃, chociaż dokładna temperatura może zależeć od grubości przedmiotu obrabianego. Typowe temperatury obróbki cieplnej mieszczą się w zakresie 530-620°C.
Atesty:
TÜV (00018.), DB (10.014.04), BV, DNV, CE
|
Numer pozycji |
średnica |
Długość (mm) |
kg/opak |
ST. (VE)
|
|
12390 |
2.5 |
250 |
3.6 |
260 |
|
12391 |
32 |
350 |
4.7 |
135 |
Bezpieczeństwo produktów i dokumenty
Producent
Identyfikacja produktu
- 2.5 x 250 mm 3,6 kg / 260 Stk · Nr art. 12325 · EAN 4038589123908
- 3,2 x 350 mm 4,7 kg / 135 Stk · Nr art. 19332 · EAN 4038589123915
Dane techniczne
Dane techniczne
Szczegóły produktu
Szczegóły produktu
Wybierz technikę spawalniczą odpowiednią do materiału, metody, wymaganej mocy i miejsca pracy. Chętnie pomożemy w doborze akcesoriów, części eksploatacyjnych lub alternatywnych produktów.
Wskazówki i zastosowanie
Wskazówki i zastosowanie
Przed użyciem zapoznaj się z instrukcją obsługi, środkami ochrony i informacjami producenta. Używaj odpowiednich materiałów dodatkowych i regularnie sprawdzaj części eksploatacyjne.
Twoje dane płatnicze są przetwarzane w bezpieczny sposób. W zależności od ustawień sklepu dostępnych jest kilka metod płatności.