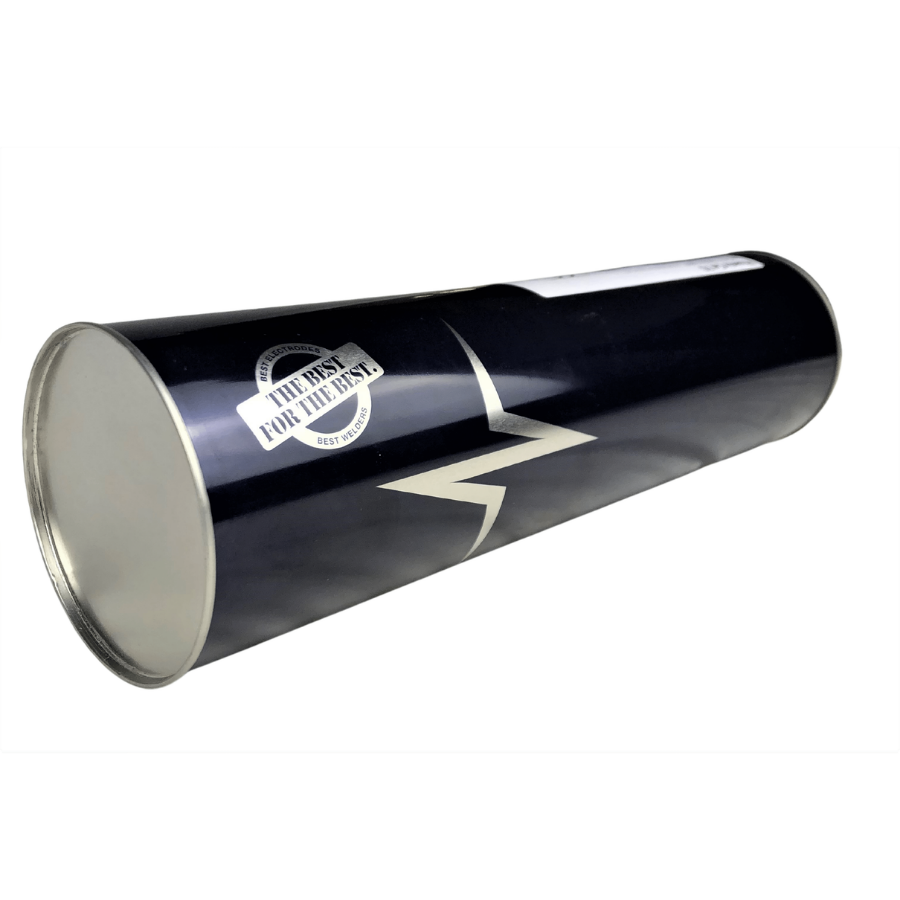

Elektrody otulone Böhler FOX DCMS KB
Dostępny w magazynie (15)
Czas dostawy: 4-7 dni
Nie udało się załadować informacji o dostępności odbioru
Odkryj atrakcyjne oferty specjalne i akcesoria do swojego zestawu spawalniczego.
Elektrody otulone Böhler FOX DCMS KB
- Zasadowa elektroda prętowa otulona Böhler FOX DCMS KB
- Odporny na ciepło do 570°C
- Typ spoiny 1Cr-0,5Mo
- Przyjemna spawalność
- Wydawanie 115 %.
| Oznaczenie standardowe | |||
| EN ISO 3580-A | EN ISO 3580-B | EN ISO 2560-A | EN ISO 2560-B |
| E CrMo1 b 4 2 H5 | E5518-1CM H5 | E5518-B2 H4 | E8018-B2 H4 |
Opis:
The BÖHLER FOX DCMS kb to elektroda otulona z rdzeniem stopowym i powłoką zasadową. Metal spoiny tej elektrody, który odpowiada typowi 1Cr-0,5Mo odpowiada, charakteryzuje się budową bainityczną. Nadaje się do różnych zastosowań, zarówno w stanie odpuszczonym, jak i po wyżarzaniu, a nawet w stanie spawanym pod pewnymi warunkami. Produkt ten szczególnie nadaje się do spawania podobnych stali żaroodpornych i staliwa w instalacjach i zbiornikach stosowanych w budowie elektrowni oraz w przemyśle chemicznym. The BÖHLER FOX DCMS kb przeznaczony jest do długotrwałego stosowania w temperaturach do 570 Zatwierdzone w °C.
Metal spoiny zawiera jedynie bardzo małe ilości pierwiastków towarzyszących i śladowych, w wyniku czego typowy współczynnik Bruscato jest mniejszy niż 12 prowadzi. Elektroda ta jest odporna na kruchość odpuszczania i bezpiecznie spełnia wymagania warunków testu stopniowego chłodzenia. Zasadnicza powłoka elektrody prętowej zapewnia niską zawartość dyfuzyjnego wodoru w metalu spoiny i wydajność metalu spoiny na poziomie 115%.
Materiały bazowe do Böhler FOX DCMS KB
identyczne stale żaroodporne i staliwo 1.7335 13CrMo4-5, 1.7262 15CrMo5, 1.7728 16CrMoV4, 1.7218 25CrMo4, 1.7225 42CrMo4, 1.7258 24CrMo5, 1.7354 G22CrMo5-4, 1.7357 G17CrMo5-5 ASTM A 182 Gr. F12; A 193 Gr. B7; A 213 Gr. T12; A 217 Gr. WC6; A 234 Gr. WP11; A335 gr. P11, P12; A 336 Gr. F11, F12; A 426 Gr. CP12
Specjalne notatki
Wymagane parametry podgrzewania wstępnego, temperatury międzyściegowej i obróbki cieplnej należy określić na podstawie właściwości odpowiedniego materiału podstawowego. Ogólnie rzecz biorąc, podgrzewanie wstępne może wynosić od 200 aż 300Zalecana jest temperatura ℃, chociaż dokładna temperatura może zależeć od grubości przedmiotu obrabianego. Typowe temperatury obróbki cieplnej mieszczą się w zakresie 600-700°C.
Zatwierdzenia od Böhler Baza danych DCMS:
TÜV (0728), DB (10.014.42), ABS, DNV, NAKS (Ř 3.2 mm; Ø 4.0 mm), CE
Bezpieczeństwo produktów i dokumenty
Producent
Identyfikacja produktu
- 2.5 x 250 mm 2.8 kg / 195 Stk · Nr art. 68440 · EAN 68440
- 2.5 x 350 mm 4.1 kg / 200 Stk · Nr art. 68441 · EAN 68441
- 3.2 x 350 mm 4.1 kg / 120 Stk · Nr art. 68442 · EAN 68442
- 4.0 x 350 mm 4.2 kg / 82 Stk · Nr art. 68443 · EAN 68443
- 4.0 x 450 mm 5.3 kg / 80 Stk · Nr art. 68444 · EAN 68444
- 5.0 x 450 mm 5.1 kg / 50 Stk · Nr art. 68445 · EAN 68445
Dane techniczne
Dane techniczne
Szczegóły produktu
Szczegóły produktu
Wybierz technikę spawalniczą odpowiednią do materiału, metody, wymaganej mocy i miejsca pracy. Chętnie pomożemy w doborze akcesoriów, części eksploatacyjnych lub alternatywnych produktów.
Wskazówki i zastosowanie
Wskazówki i zastosowanie
Przed użyciem zapoznaj się z instrukcją obsługi, środkami ochrony i informacjami producenta. Używaj odpowiednich materiałów dodatkowych i regularnie sprawdzaj części eksploatacyjne.
Twoje dane płatnicze są przetwarzane w bezpieczny sposób. W zależności od ustawień sklepu dostępnych jest kilka metod płatności.